

激光切割的三大焦點調整方法
激光切割加工是一種應用非常廣泛的材料,特別是在醫療工業中,對切割精度的要求非常高。對于0.5mm厚的304級材料,采用一個簡單的掃描系統,就可以使切割速度大于20mm/min的同時獲得很好的切割質量。但是,采用40W的HM型激光器,配備固定的切割頭和同軸輔助氣體,在200μm的不銹鋼上的切割速度可以達到大于1.5m/min。
一、切割焦點位于工件表面以上:
這種方式我們也稱之為負焦距,因為切割點不是位于切割材料的表面也不是位于切割材料的里面,而是定位在我們所要切割材料的上方。這種方式主要使用于切割厚度比較高的材質。這種方式之所以將焦點定位在切割材質的上方,主要是因為厚板需要的切幅大,否則噴嘴輸送的氧氣極容易出現導致不足而致使切割溫度下降。但這種方式的一個缺點是,切割面比較粗糙,不太實用于精密度高的切割。
二、切割焦點位于工件表面:
這種方式也稱之為0焦距,一般常見于碳鋼板等工件的切割,使用的時候激光切割機的焦點選在貼近工件表面,這種模式下的工件上下表面光滑度不一樣,一般而言貼近焦點的切割面相對很光滑,而遠離切割焦點的下表面顯得粗糙。這種模式應根據實際應用中上表面和下表面的工藝要求而定。
三、切割焦點位于工件表面以下:
這種方式也稱之為正焦距。當你需要切割的工件為不銹鋼或者鋁材鋼板時常用切割點在工件里面的模式。但這種方式的一個缺點是,由于焦點原理切割表面,切幅相對比切割點在工件表面大,同時這種模式下需要的切割氣流要大,溫度要足,切割穿孔時間稍長點。所以當你選工件的材質主要為不銹鋼或者鋁材燈硬度大的材質時候選用。

最新文章
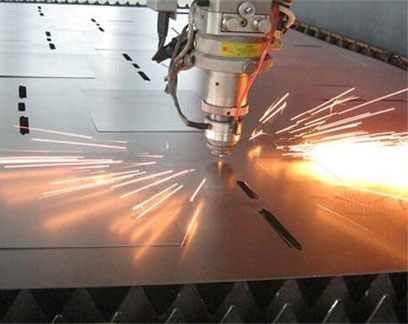


激光切割為什么適合鈑金加工
激光不會像其他切割工具那樣變鈍或磨損。沒有必要在生產過程中頻繁更換切割頭,從而提高了生產率并縮短了交貨時間。切割過程中的中斷較少,成本會更低。

威海鈑金加工行業的環境要求
現在威海鈑金加工公司要求操作人員須具備相關的專業知識,因為鈑金加工是現在比較先進的機械設備和金屬加工技術,所以有一定的相關知識作為基礎是我們鈑金加工操作工所須掌握的技能,


提升鈑金加工的質量方法
工藝方法包括工藝流程的安排、工藝之間的銜接、工序加工手段的選擇(如加工環境條件的選擇、工藝裝備配置的選擇、工藝參數的選擇)和工序加工指導文件的編制

